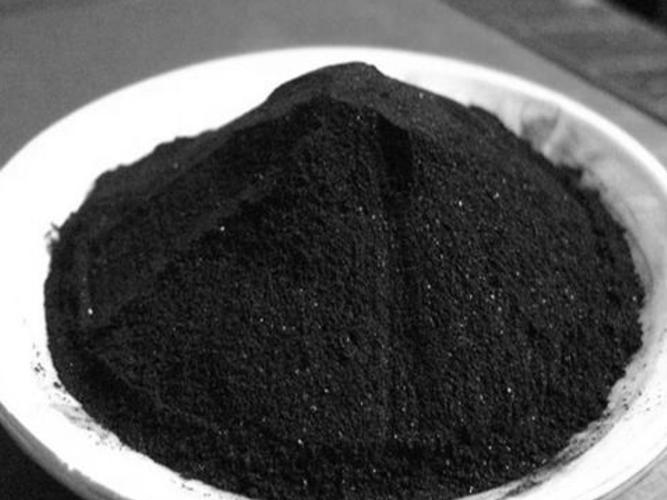
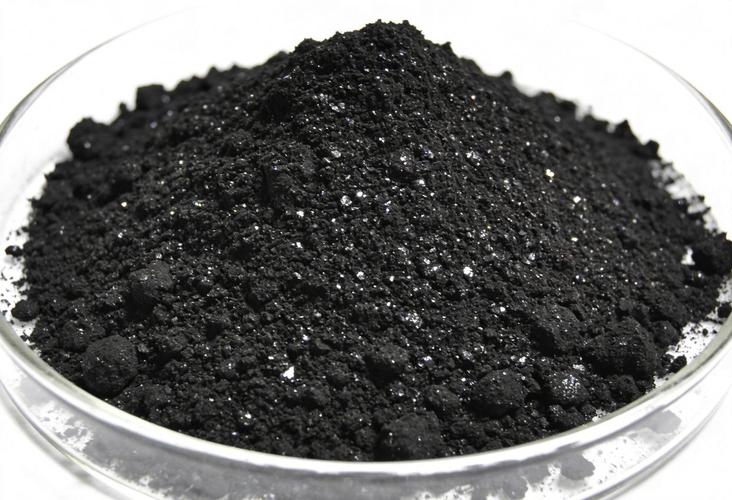
随着石墨制品在冶金、化工、机械等领域的广泛应用,生产过程中产生的石墨掉炉料(即石墨废料、边角料及废旧石墨制品)数量逐年增加。如何将这些石墨掉炉料高效加工成炭粉,实现资源化循环利用,已成为企业降本增效和绿色发展的关键课题。本文结合我厂实际情况,系统探讨石墨掉炉料加工炭粉的技术路径、工艺要点与质量控制措施。\n\n一、石墨掉炉料的来源与特性\n\n我厂石墨掉炉料主要来源于石墨电极、石墨坩埚、石墨舟皿等制品的生产加工过程,包括切割碎屑、车削粉末、烧损残块以及报废石墨件。这类物料固定碳含量通常较高(一般≥80%),并含有少量灰分、挥发分及机械杂质。其硬度较低、易磨碎,但不同来源的掉炉料在粒度、纯度、含杂量上差异较大,因此加工前必须进行严格的分类与预处理。\n\n二、加工炭粉的工艺流程\n\n针对石墨掉炉料的物理特性,我厂采用“分类—破碎—粗磨—除杂—精磨—分级—包装”的工艺路线。\n\n1. 分类与预处理:按来源和纯度将掉炉料分为高纯石墨类、混合类与含杂类,剔除金属件、耐火砖等大块杂物,并通过人工分选或磁选去除铁质杂质。\n\n2. 破碎与粗磨:采用颚式破碎机将大块料破碎至≤10mm,再用锤式或对辊破碎机进行粗磨,得到粒度≤2mm的粗粉。\n\n3. 除杂与提纯:粗粉经磁选机去除残余铁屑,必要时采用浮选或酸洗工艺降低灰分,对于高附加值炭粉产品,可通过高温石墨化提纯(2000℃以上)进一步去除杂质。\n\n4. 精磨与分级:使用雷蒙磨、球磨机或气流磨将粗粉精磨至目标粒度(如200目、325目、800目等),配套旋风分级机或气流分级机控制粒度分布,确保细度均匀。\n\n5. 包装与储存:成品炭粉经检验合格后,采用防潮编织袋或吨袋包装,储存于干燥通风库房,防止吸潮和二次污染。\n\n三、关键设备选型与优化\n\n我厂根据产能与产品定位选用组合式粉磨系统:粗碎选颚式破碎机,中碎选锤式破碎机,细磨选气流磨或立式磨。对于要求高纯度的炭粉,建议在精磨后增加涡流除铁器和超声波筛分设备。系统配套脉冲布袋除尘器,既回收微粉又改善车间环境。通过优化磨机转速、介质填充率和分级机转速,可将单位能耗降低15%左右,单机产能提升约20%。\n\n四、质量控制与产品指标\n\n加工后的炭粉主要控制固定碳含量、灰分、挥发分、水分和粒度分布。一般工业级炭粉要求固定碳≥85%,灰分≤10%,水分≤1%;高纯炭粉固定碳≥98%,灰分≤1%。我厂建立每批次的取样检测制度,采用马弗炉灼烧法测定灰分,用激光粒度仪或标准筛检测粒度,确保产品批次间稳定性。\n\n五、应用方向与效益分析\n\n石墨掉炉料加工的炭粉可广泛用作导电填料、电池负极材料辅料、铸造脱模剂、润滑剂、吸附材料及耐火材料添加剂。根据市场行情,普通炭粉价格在800—1500元/吨,高纯超细炭粉可达3000—5000元/吨。按我厂年产生掉炉料5000吨、成品率80%计算,年可产出炭粉4000吨,扣除加工成本后,预计年增经济效益600万元以上,同时减少固废排放,环境效益显著。\n\n六、安全与环保注意事项\n\n石墨粉尘具有导电性,易引起电气短路,车间需做好设备接地与粉尘防爆措施;磨粉过程中应控制粉尘浓度,配备完善的除尘系统。酸洗提纯过程须设置废水处理环节,实现达标排放。}\
石墨掉炉料加工炭粉的资源化利用与工艺优化
如若转载,请注明出处:http://www.cytanfen.com/product/50.html
更新时间:2026-11-03 18:32:58