引言
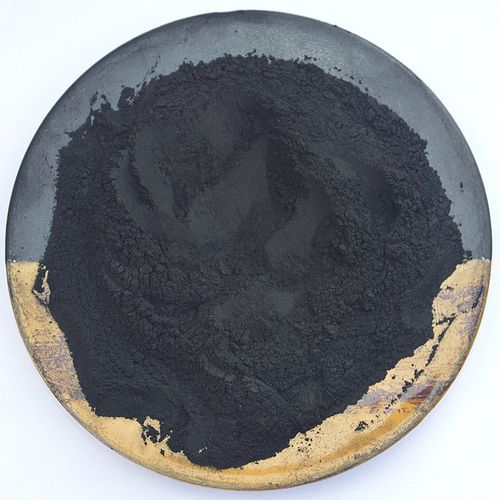
粉状活性炭凭借其巨大的比表面积和发达的孔隙结构,在水处理、脱色精制及溶剂回收等领域发挥着不可替代的作用。碘值是衡量活性炭吸附能力的核心指标之一,碘值达到1100 mg/g的粉状活性炭属于高吸附性能产品,尤其适用于食品饮料行业、啤酒厂废水处理以及工业污水的深度脱色与净化。本文围绕1100碘值粉状活性炭的产品特性、在食品饮料与啤酒废水处理中的应用、污水脱色工艺、溶剂回收用途以及炭粉加工要点展开系统阐述。
一、1100碘值粉状活性炭的产品特性
碘值反映活性炭对碘分子的吸附能力,数值越高,意味着微孔越发达、比表面积越大。1100碘值的粉状活性炭通常具有以下特征:
- 高比表面积:一般在1000~1200 m²/g以上,微孔占比高,对小分子有机物吸附速度快。
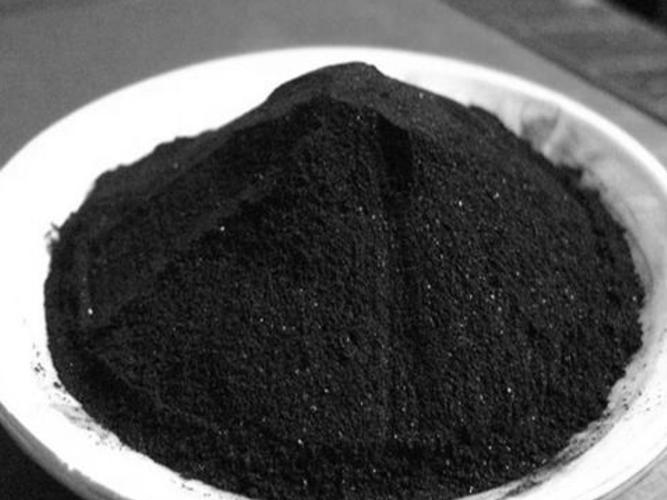
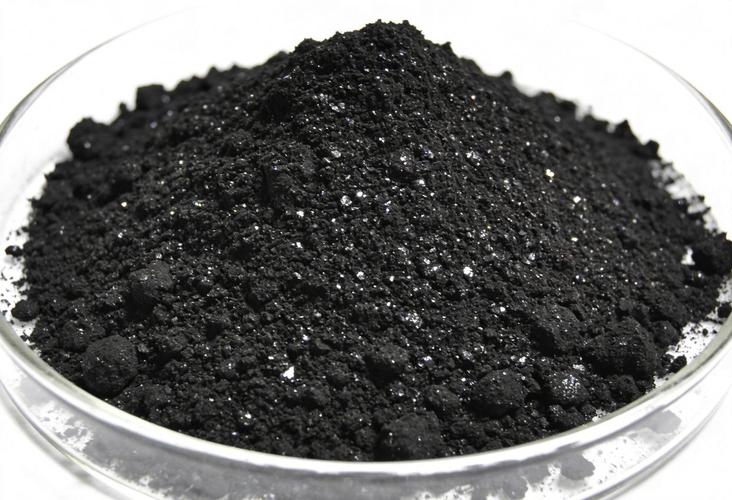
- 粒径细、分散性好:粉状炭粒径通常在200目以细,投加后与液体接触面积大,吸附动力学性能优异。
- 吸附谱广:对色素、异味物质、酚类、有机酸、表面活性剂及部分重金属离子均有良好去除效果。
- 灰分与杂质控制严格:食品级应用要求低灰分、低重金属溶出,符合食品安全相关标准。
这些特性使其成为食品饮料精制、废水深度处理和溶剂回收的理想吸附材料。
二、在食品饮料行业的应用
食品饮料生产过程中常产生色素、异味、胶体及部分有机污染物,直接影响产品品质与废水达标排放。1100碘值粉状活性炭在该领域的主要用途包括:
- 糖液与饮品脱色:用于蔗糖、果葡糖浆、果汁及茶饮料的脱色精制,去除多酚类氧化物和焦糖色素,提高产品澄明度。
- 异味去除:吸附饮料中的不良风味物质,改善口感一致性。
- 食品废水预处理:对高色度、高COD的食品加工废水进行吸附预处理,降低后续生化处理负荷。
三、啤酒厂废水处理中的应用
啤酒厂废水具有COD高、色度深、悬浮物多、水质波动大的特点,主要来源于糖化、发酵、过滤和灌装等工序。粉状活性炭在啤酒废水处理中可发挥如下作用:
- 降低COD与色度:吸附废水中残糖、蛋白质降解产物、酒花多酚及类黑精色素,显著降低出水色度和部分COD。
- 改善可生化性:去除对微生物有抑制作用的物质,为后续好氧或厌氧生化处理创造稳定条件。
- 深度处理与回用:在生化出水后端投加粉状炭进行深度吸附,使出水达到排放或中水回用标准。
- 应急处理:针对生产事故或水质冲击,粉状炭可快速投加,缓解系统冲击。
实际运行中,需根据水质确定投加量,通常结合混凝沉淀或膜工艺联合使用,并通过小试确定吸附等温线与投加点位。
四、污水脱色工艺要点
1100碘值粉状活性炭用于污水脱色时,工艺设计应关注以下环节:
- 投加点选择:可在混凝前、生化后或膜前投加,视色度来源与处理目标而定。
- 投加量与接触时间:一般通过烧杯试验确定,接触时间通常为30~60分钟,确保吸附接近平衡。
- 固液分离:粉状炭需通过混凝沉淀、气浮或膜过滤实现分离,避免炭粉随水流失。
- 炭泥处置:吸附饱和的废炭应妥善脱水与处置,必要时进行再生或合规焚烧。
- 经济性优化:结合色度去除率与吨水药剂成本,寻求最佳投加方案。
五、溶剂回收中的应用
粉状活性炭在溶剂回收领域主要用于吸附回收有机溶剂蒸气或液相中的有机组分,常见于制药、化工和食品香料生产。其作用机理是利用高比表面积对有机分子的选择性吸附,再通过蒸汽解吸、热空气脱附或溶剂洗脱实现回收。使用要点包括:
- 根据溶剂极性、沸点和分子尺寸选择合适孔结构的活性炭;
- 控制吸附床温度与湿度,避免水汽竞争吸附;
- 解吸彻底,保证回收溶剂纯度与炭的使用寿命;
- 对粉状炭而言,多用于液相吸附后过滤分离,需关注炭粉的过滤性能与损耗。
六、炭粉加工要点
将活性炭原料加工成1100碘值粉状炭,需要严格的工艺控制:
- 原料选择:椰壳、木质或煤质原料经炭化、活化后碘值需达到目标水平,其中椰壳炭微孔发达,易于实现高碘值。
- 活化控制:通过水蒸气或化学活化工艺调控活化温度、时间与活化剂比例,使碘值稳定在1100 mg/g左右。
- 粉碎与分级:采用雷蒙磨、气流磨等设备将炭料粉碎至200~325目,并通过气流分级保证粒度分布均匀。
- 除杂与洗涤:酸洗、水洗去除灰分和可溶物,食品级产品需严格控制重金属与砷含量。
- 干燥与包装:控制水分,采用防潮包装,避免运输储存过程中吸附性能下降。
- 质量检测:每批次检测碘值、亚甲蓝值、粒度、水分、灰分和pH值,确保产品一致性。
##
1100碘值粉状活性炭以其优异的吸附性能,在食品饮料精制、啤酒厂废水处理、污水脱色和溶剂回收中具有广泛应用前景。合理选型、科学投加与规范加工是发挥其效能的关键。随着环保标准日益严格和资源回收需求增长,高碘值粉状活性炭的市场价值与技术含量将进一步提升,相关企业应重视产品分级、工艺优化与废炭资源化处置,实现环境效益与经济效益的统一。